Contrôle qualité
Vous êtes en train de lire QUALITÉ | Passer à TECHNOLOGIE >
Un engagement constant
Une culture de la qualité et la recherche de l’excellence sont les fils qui tissent la trame des activités mondiales du group Lafitte . Toutes les étapes de la production, de la sélection des matières premières à l’assurance qualité des commandes expédiées, sont soumises à un système intégré de contrôle et de vérification.
+8,000
TCA analyse (par an)
+4,000,000
Bouchons en liège analysés avec PerfectGO (par an)
+6,000,000
Bouchons testés sensoriellement (par an)
Contrôle qualité.
Peu d’entreprises font preuve d’autant de détermination et d’engagement que Lafitte. Notre engagement en faveur de l’innovation et de la qualité s’accompagne d’un savoir-faire transmis de génération en génération, qui nous permet de concevoir des processus et des équipements garantissant des produits irréprochables.
La matière première passe par plusieurs niveaux de contrôle pendant la production. Nos normes de qualité exigeantes sont mesurées à chaque phase de la production par des opérateurs utilisant des techniques de test et de mesure avancées. Elle est ensuite inspectée par le laboratoire afin de garantir le respect des normes de qualité préétablies.
Notre contrôle qualité
-

Processus préventifs
La création d'un produit parfait exige un engagement dès le début. Ces processus garantissent la bonne conservation de la matière première.
-

Procédés de stérilisation
Afin de garantir la parfaite conservation des produits de nos clients, nous effectuons une série de procédures de nettoyage en profondeur pour éliminer les contaminants et les odeurs indésirables.
-
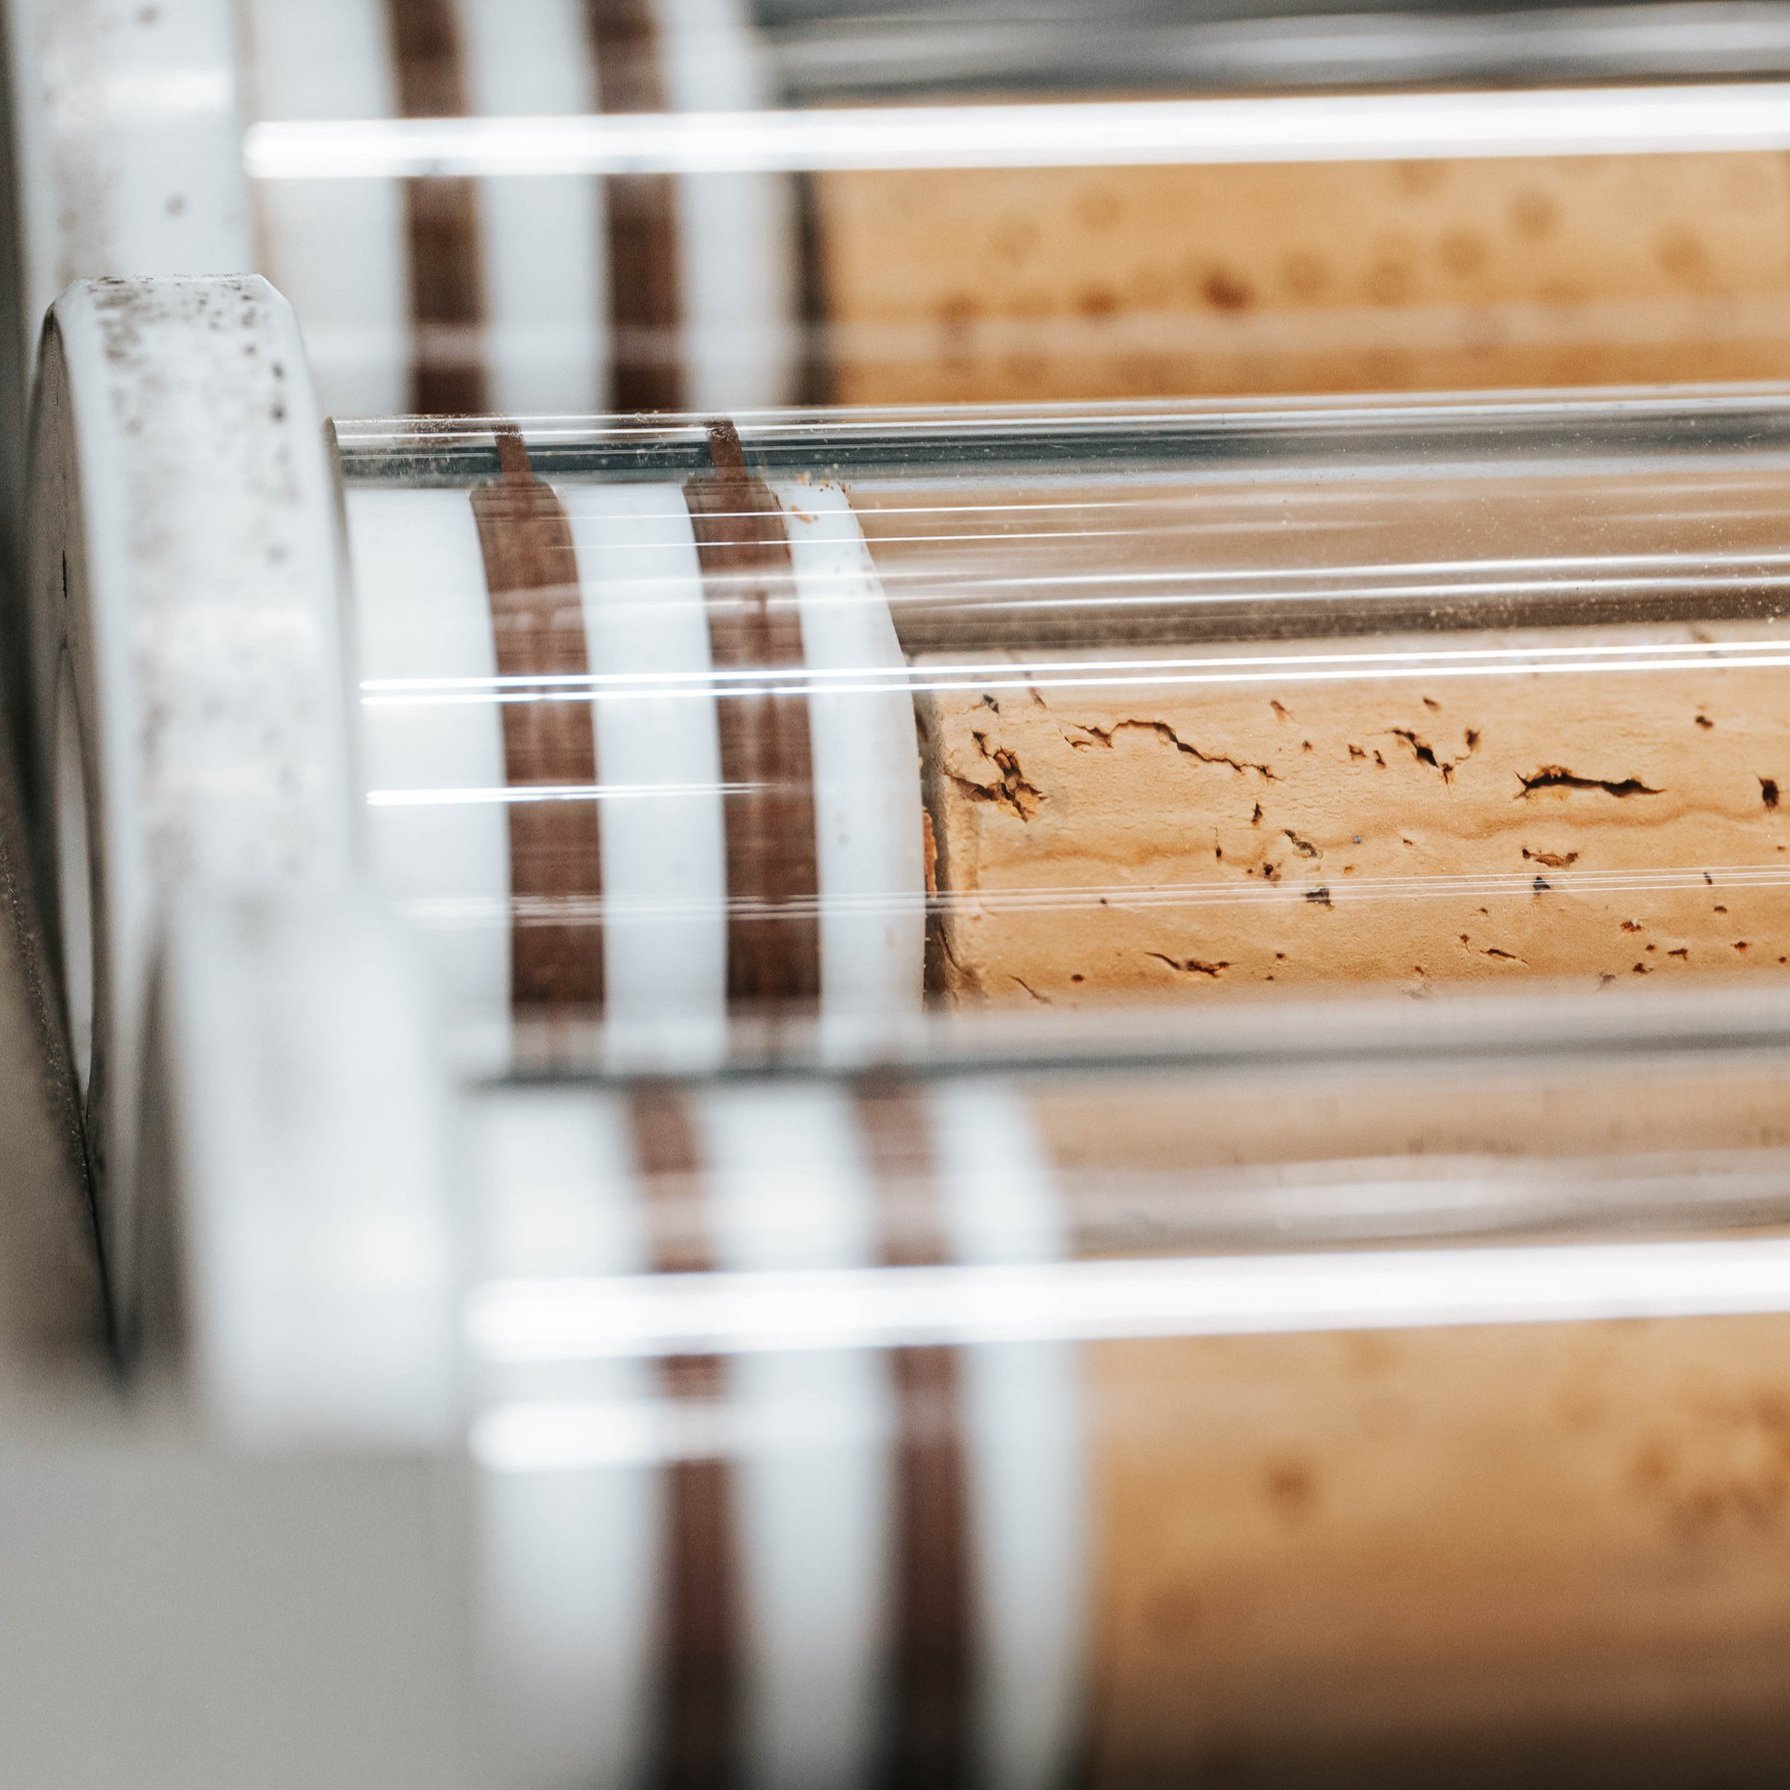
Contrôle des processus
Viser la perfection est un objectif ambitieux, mais cela ne décourage pas Lafitte. Nous souhaitons proposer le meilleur produit possible, ce qui implique de maîtriser l'ensemble de nos processus internes.
Processus préventifs.
Tout est mis en œuvre pour identifier la méthodologie la plus efficace pour obtenir une neutralité organoleptique.
— Un processus de préparation du liège propre, avec un impact minimal sur le matériau, respectant la sécurité des travailleurs et l'environnement ;
—Un processus qui élimine et extrait de manière sélective, avec la meilleure efficacité possible, les composés organiques indésirables : chlorophénols et chloroanisoles ;
— Un processus qui n'affecte pas les autres composés organiques du liège, responsables des propriétés indispensables du liège en tant que matière première pour le bouchage des bouteilles et la conservation du vin.

Stockage optimal des planches de liège
Les planches de liège sont placées dans un patio pendant une période de stabilisation minimale de 6 mois, jusqu'à ce qu'elles obtiennent une teneur en humidité uniforme. Les piles de liège sont identifiées afin de permettre la traçabilité des lots jusqu'à leur origine.
La traçabilité est un élément essentiel pour certifier le système de gestion selon le Code international de bonnes pratiques et la chaîne de contrôle.
Les piles de liège sont construites en forme rectangulaire, perpendiculairement au vent dominant et au-dessus de poutres en ciment, afin de maximiser la circulation de l'air, faciliter le drainage de l'eau et prévenir la contamination microbienne.

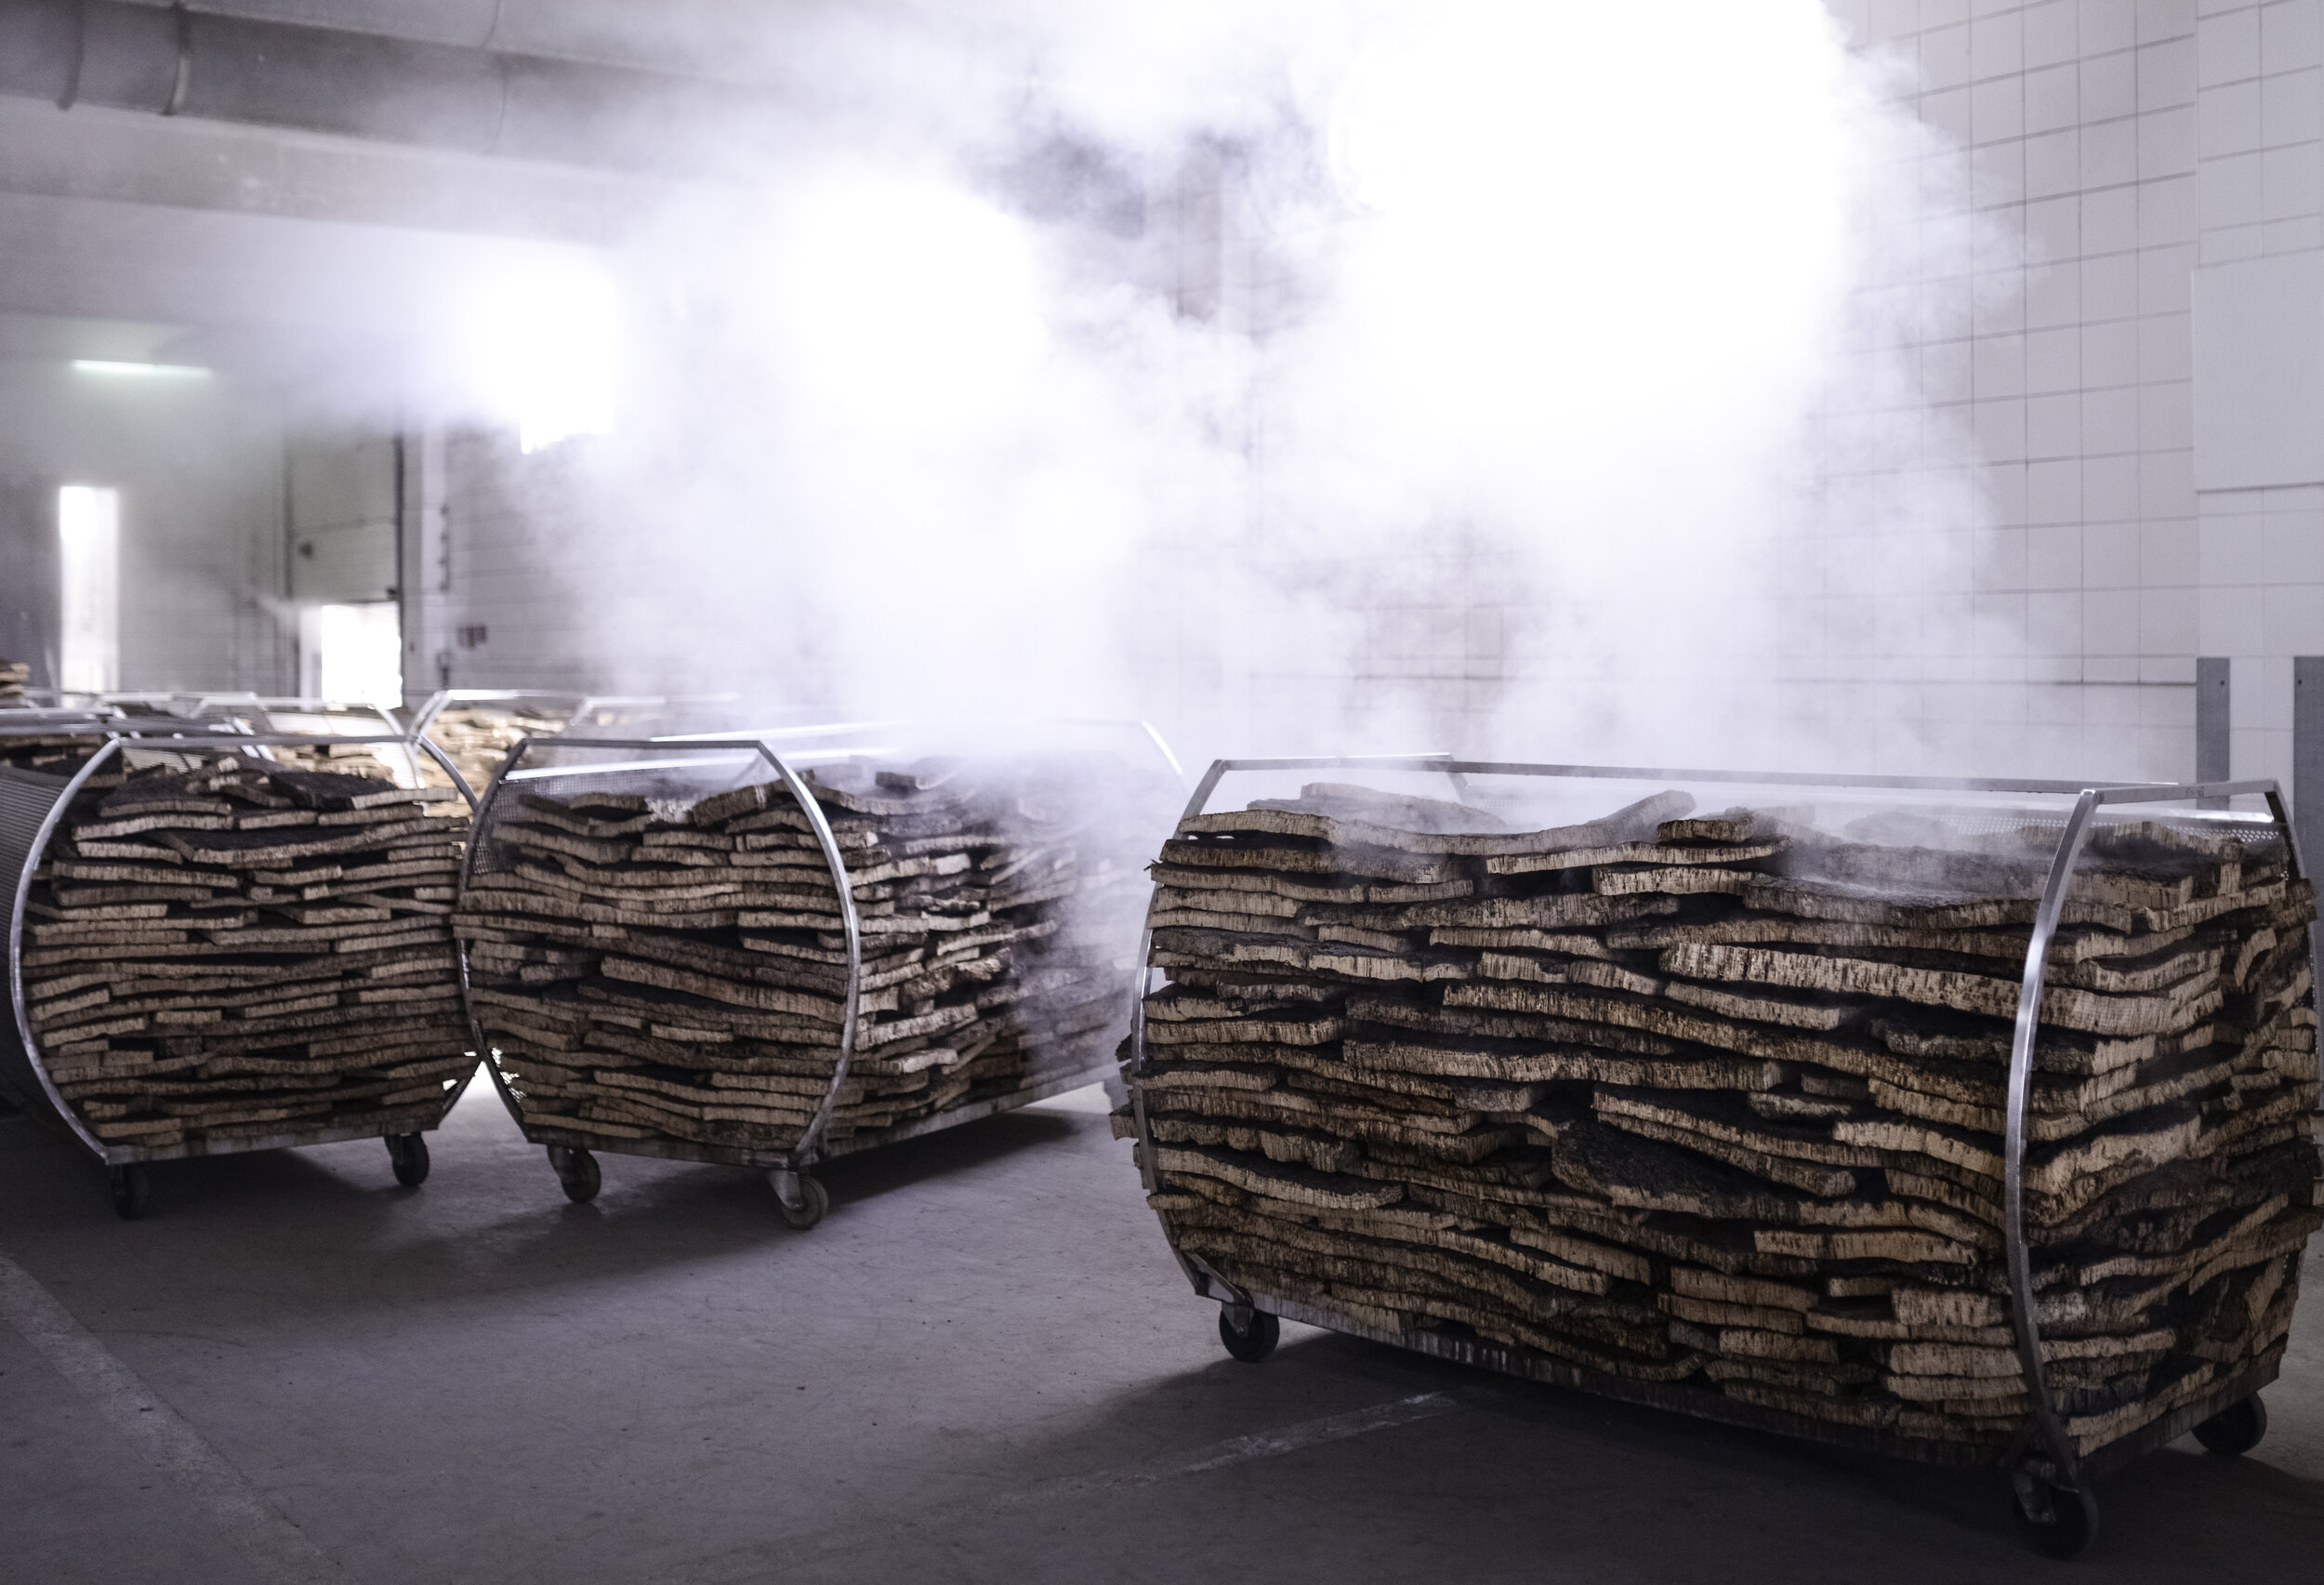
Bouchon bouillant
Les planches de liège sont bouillies dans des cuves en acier inoxydable afin d'éliminer les impuretés, de nettoyer toute la surface et de permettre au liège d'atteindre le taux d'humidité idéal pour être transformé. Chaque lot est bouilli pendant une heure, atteignant ainsi un volume supérieur de 20 % à la fin, ce qui le rend plus régulier et plus facile à travailler.
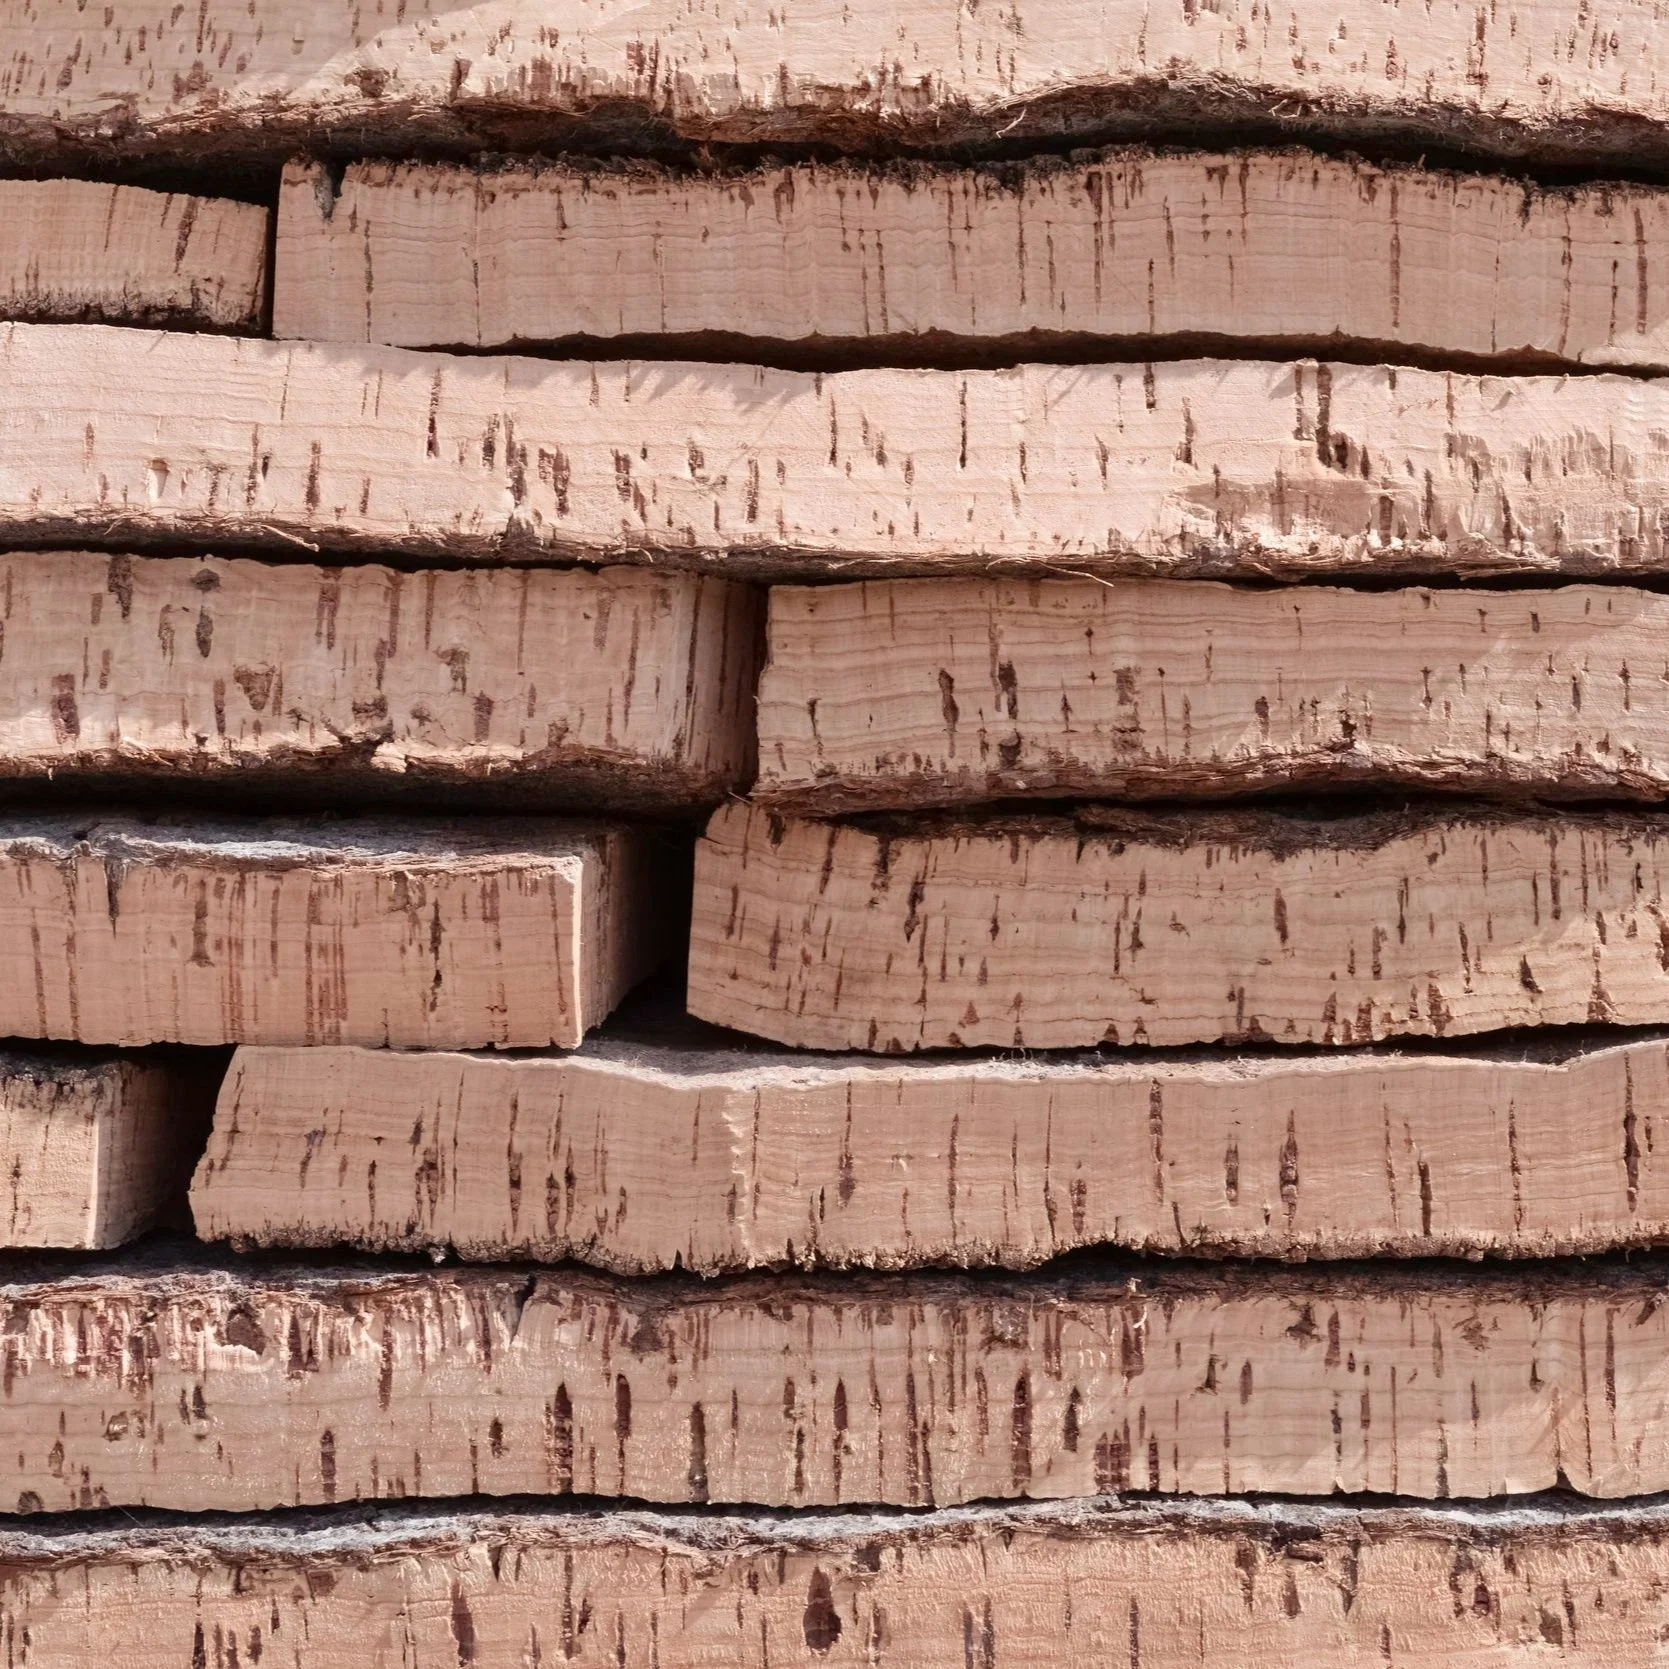
Sélection des bouchons
Après la période de repos, les planches sont sélectionnées par des opérateurs spécialisés pour être transformées en liège naturel. Les planches les plus fines seront utilisées pour fabriquer des disques destinés à la fabrication de bouchons techniques.
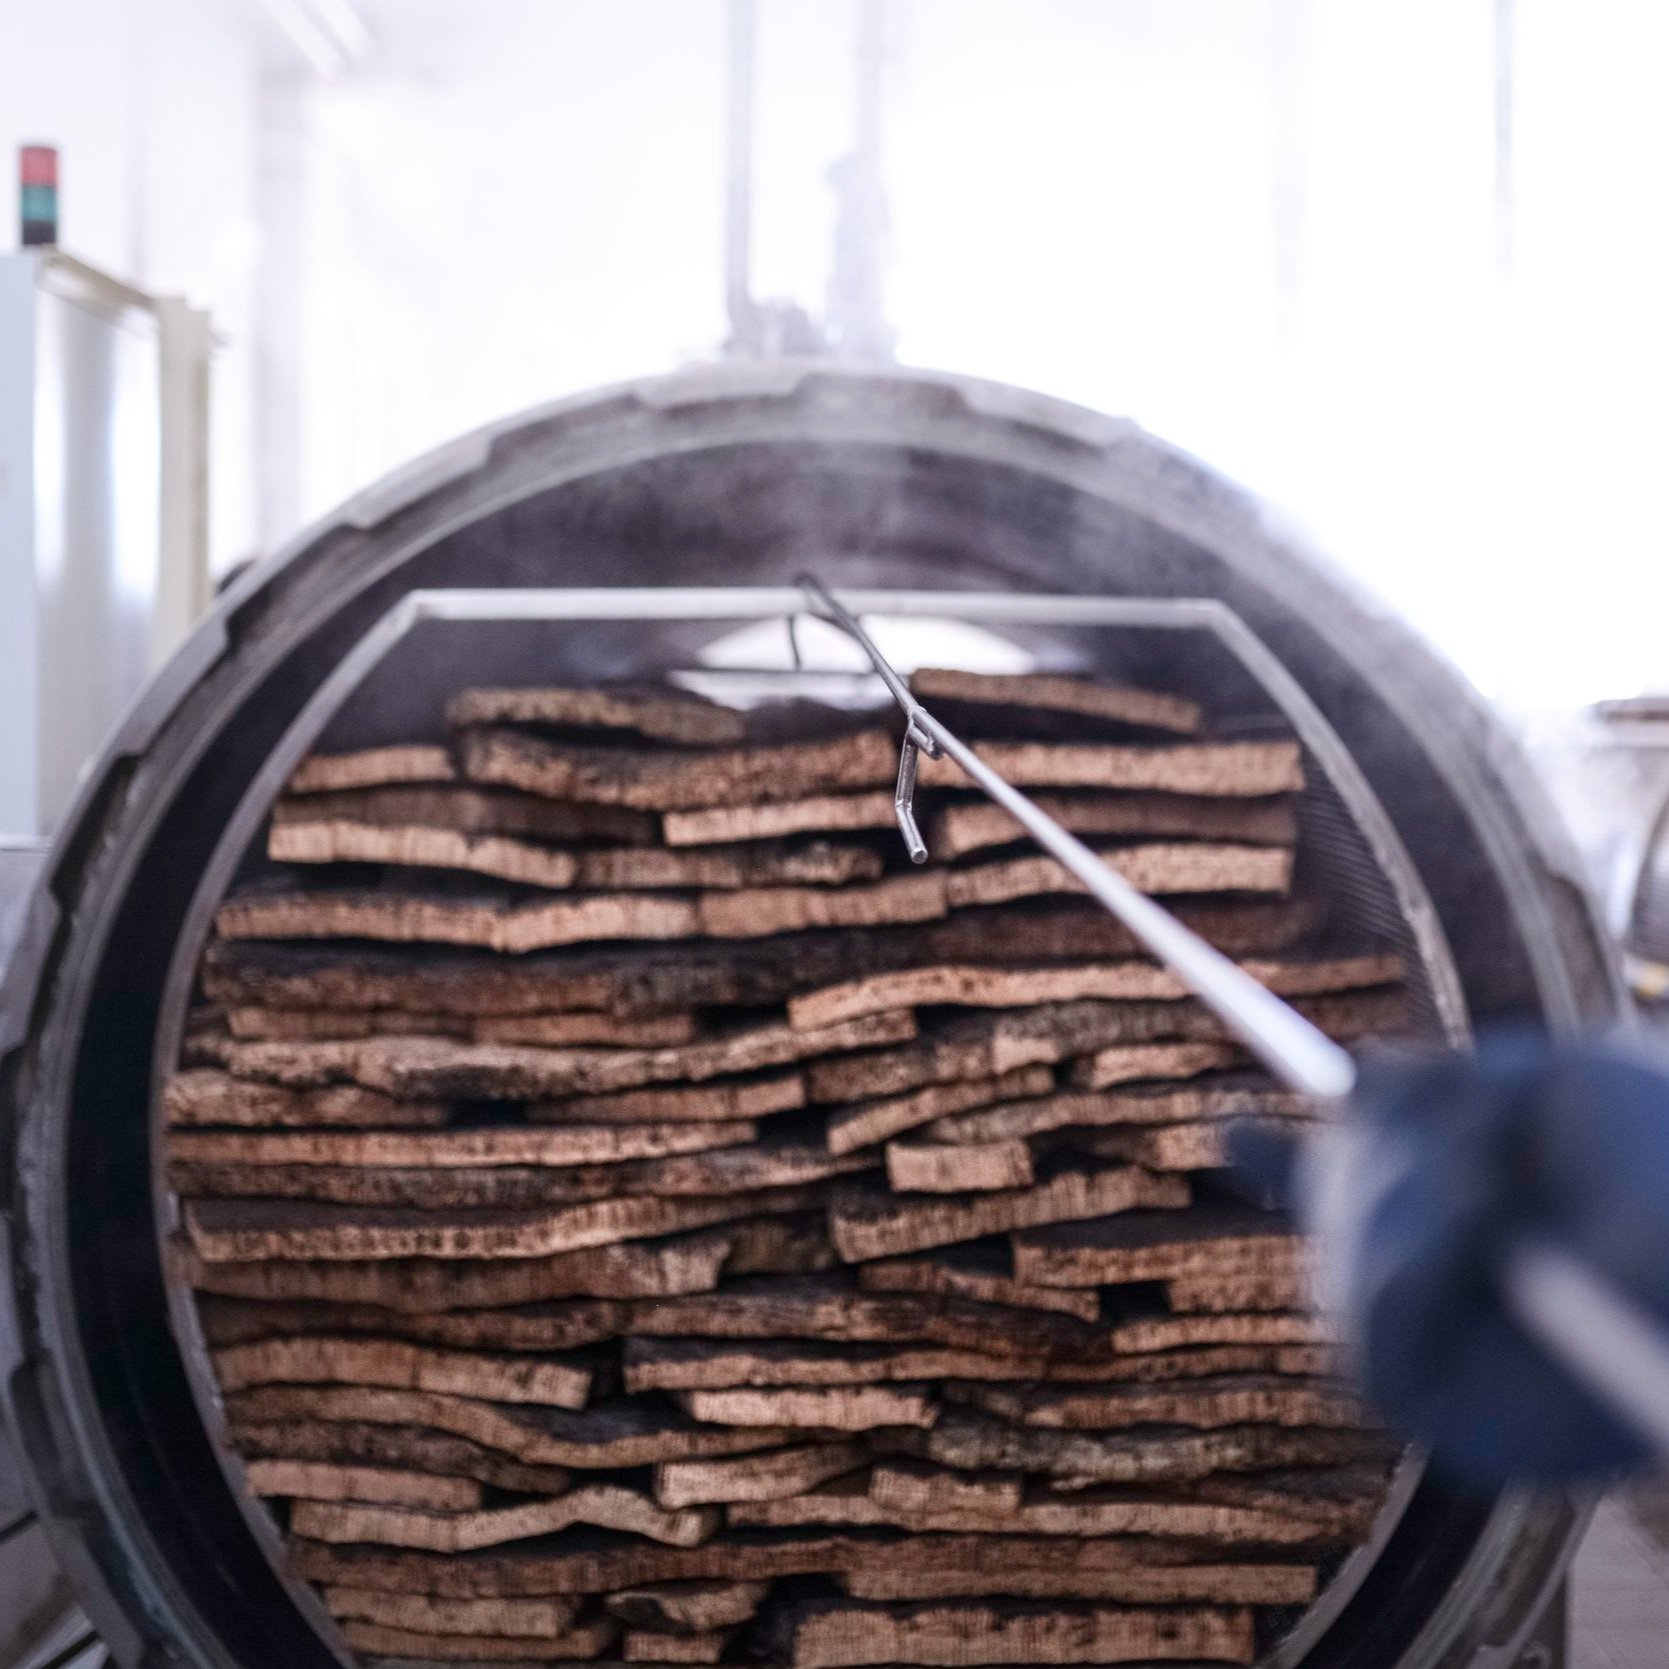
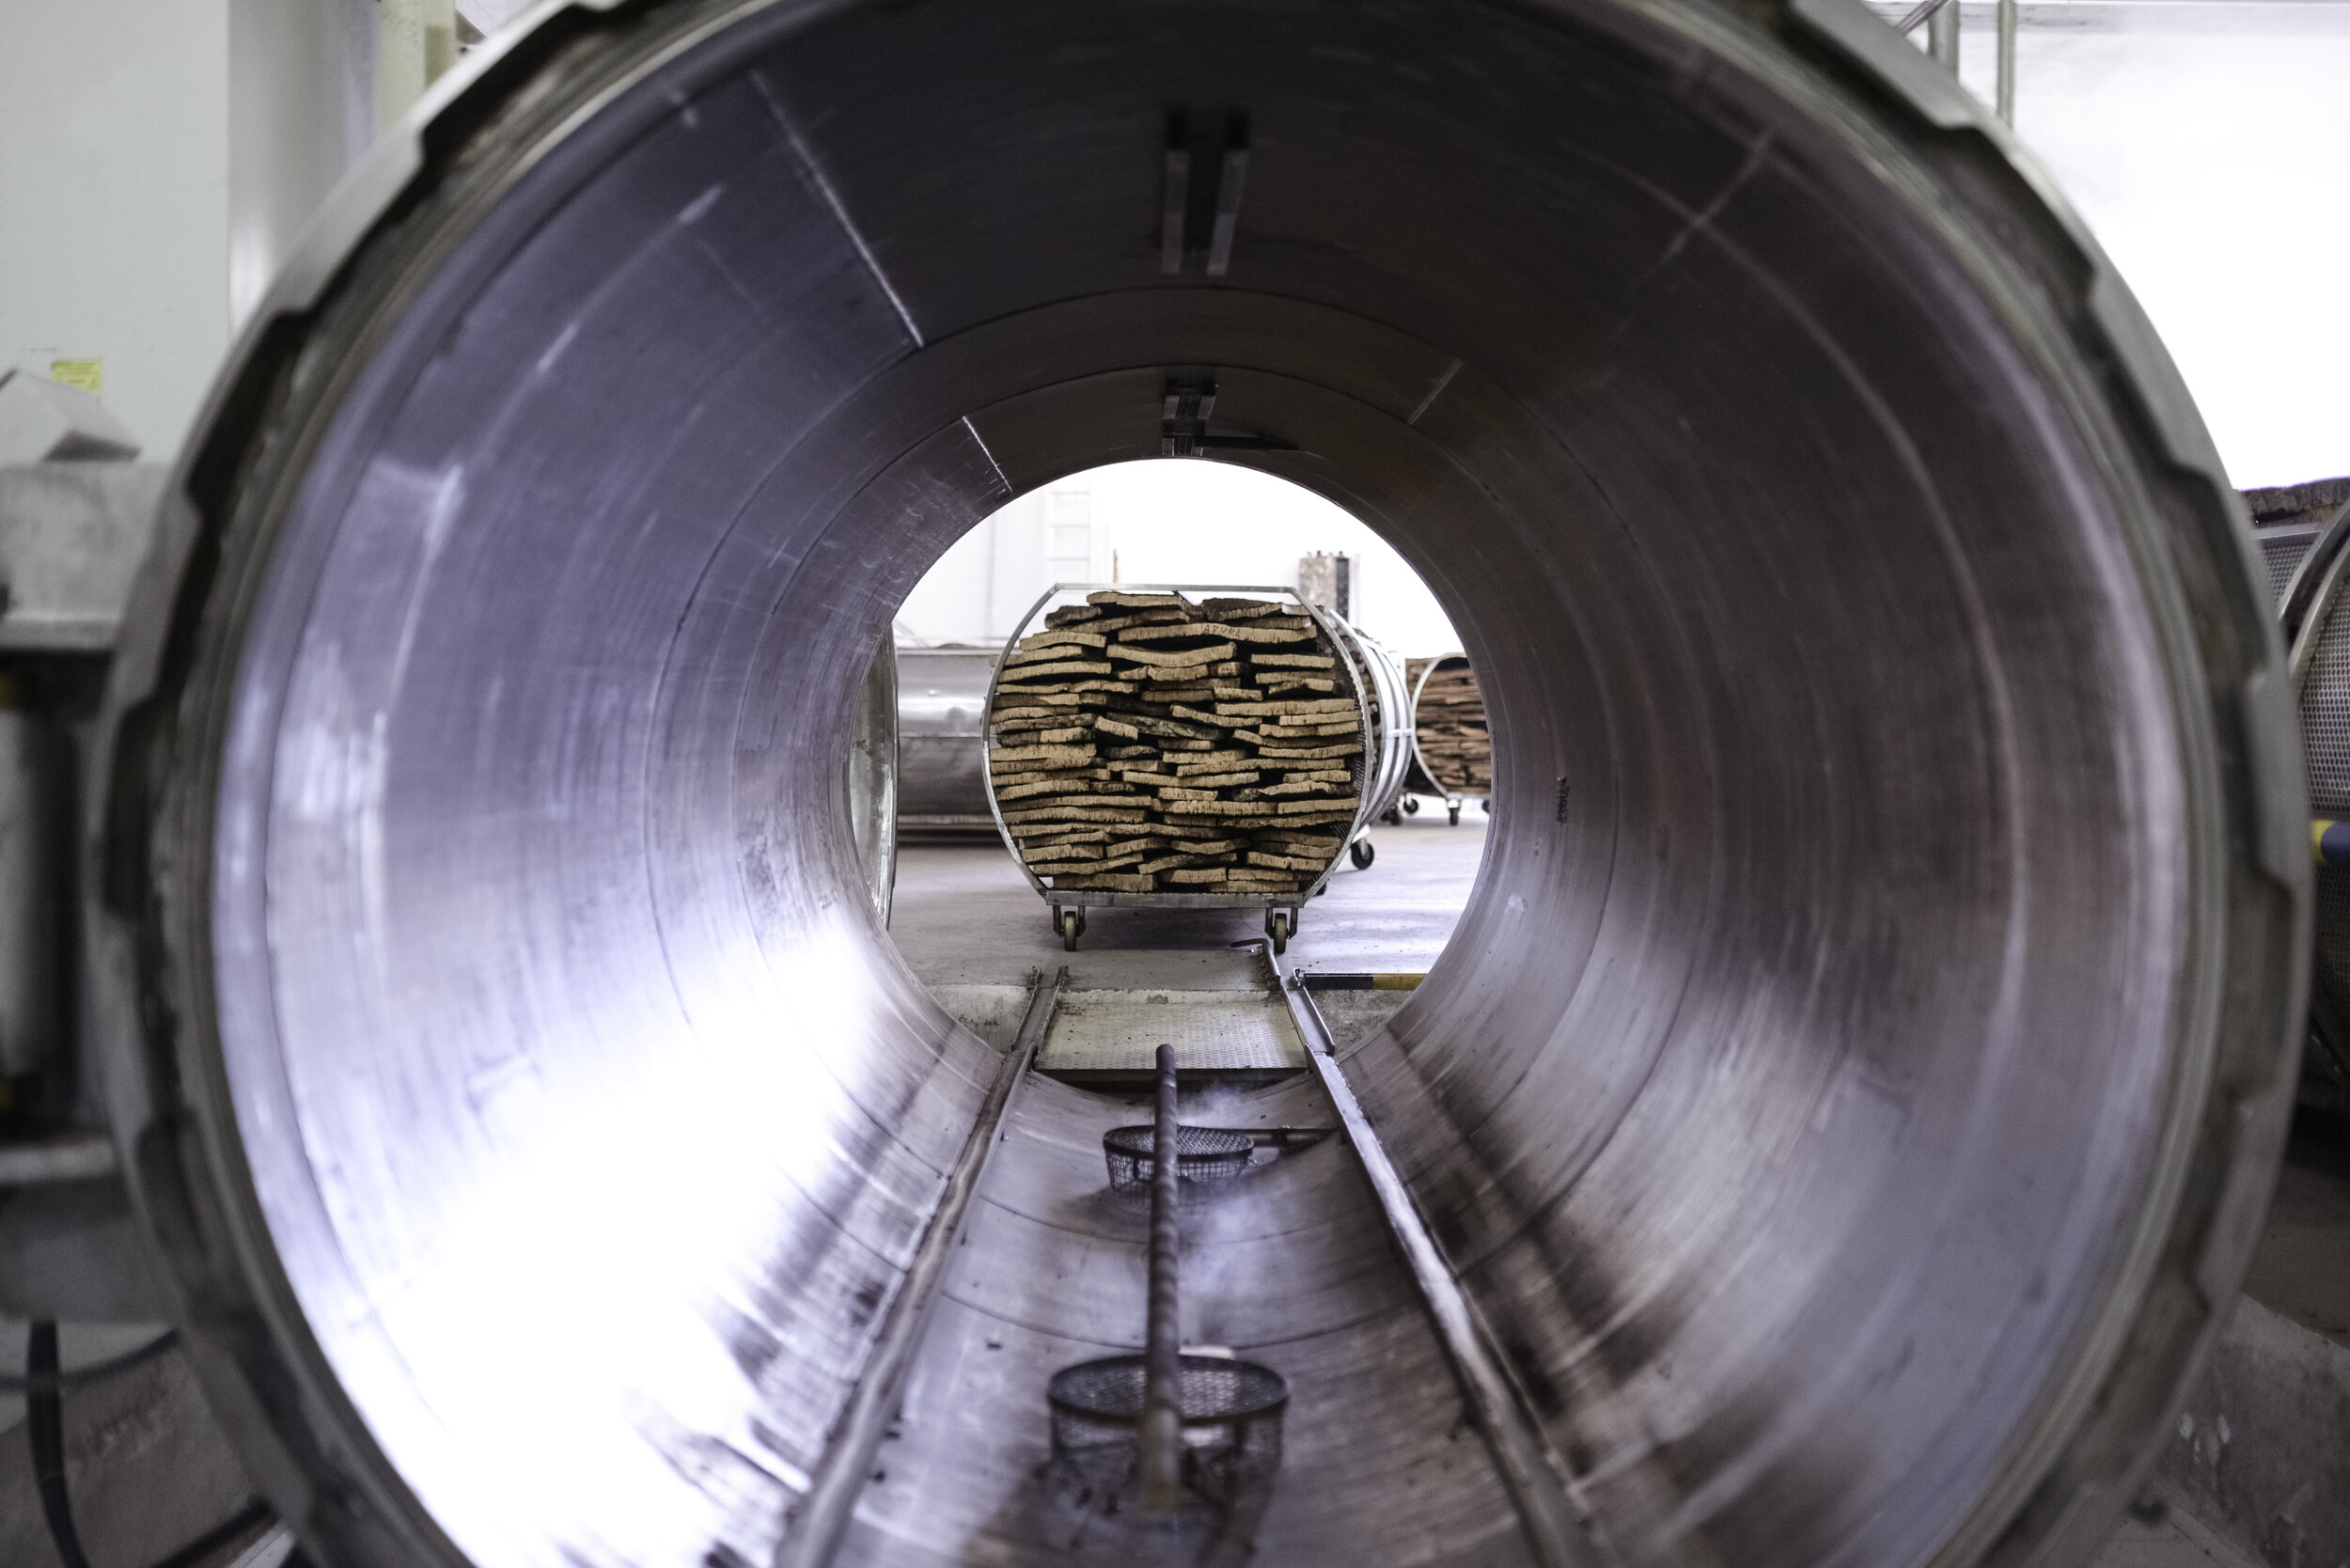
Autoclave
Processus de désodorisation, de stabilisation dimensionnelle et hygrométrique des planches de liège préparées, par l'action combinée de la vapeur d'eau, de la pression et de la température, dans des conditions optimisées.
Procédés de stérilisation.
MaxClean
À ce stade, les granulés subissent un traitement complémentaire visant à extraire les composés organiques volatils (tels que le 2,4,6- TCA) et à réduire la charge microbiologique grâce à une série de petits autoclaves.
MaxClean Evolution (pour les bouchons en liège)
Utilisée dans le traitement des bouchons en liège naturel, cette technologie permet d'obtenir des bouchons en liège dont l'TCA ité est indétectable. Les composés tels que le 2,4,6- TCA e et d'autres composés organiques indésirables, présents dans le liège, sont extraits par un système de désodorisation/stérilisation combinant la pression de la vapeur, la température et le temps, tout en préservant les remarquables caractéristiques du liège naturel et ses performances incomparables, essentielles à la conservation et à l'évolution des vins.
Contrôle des processus.
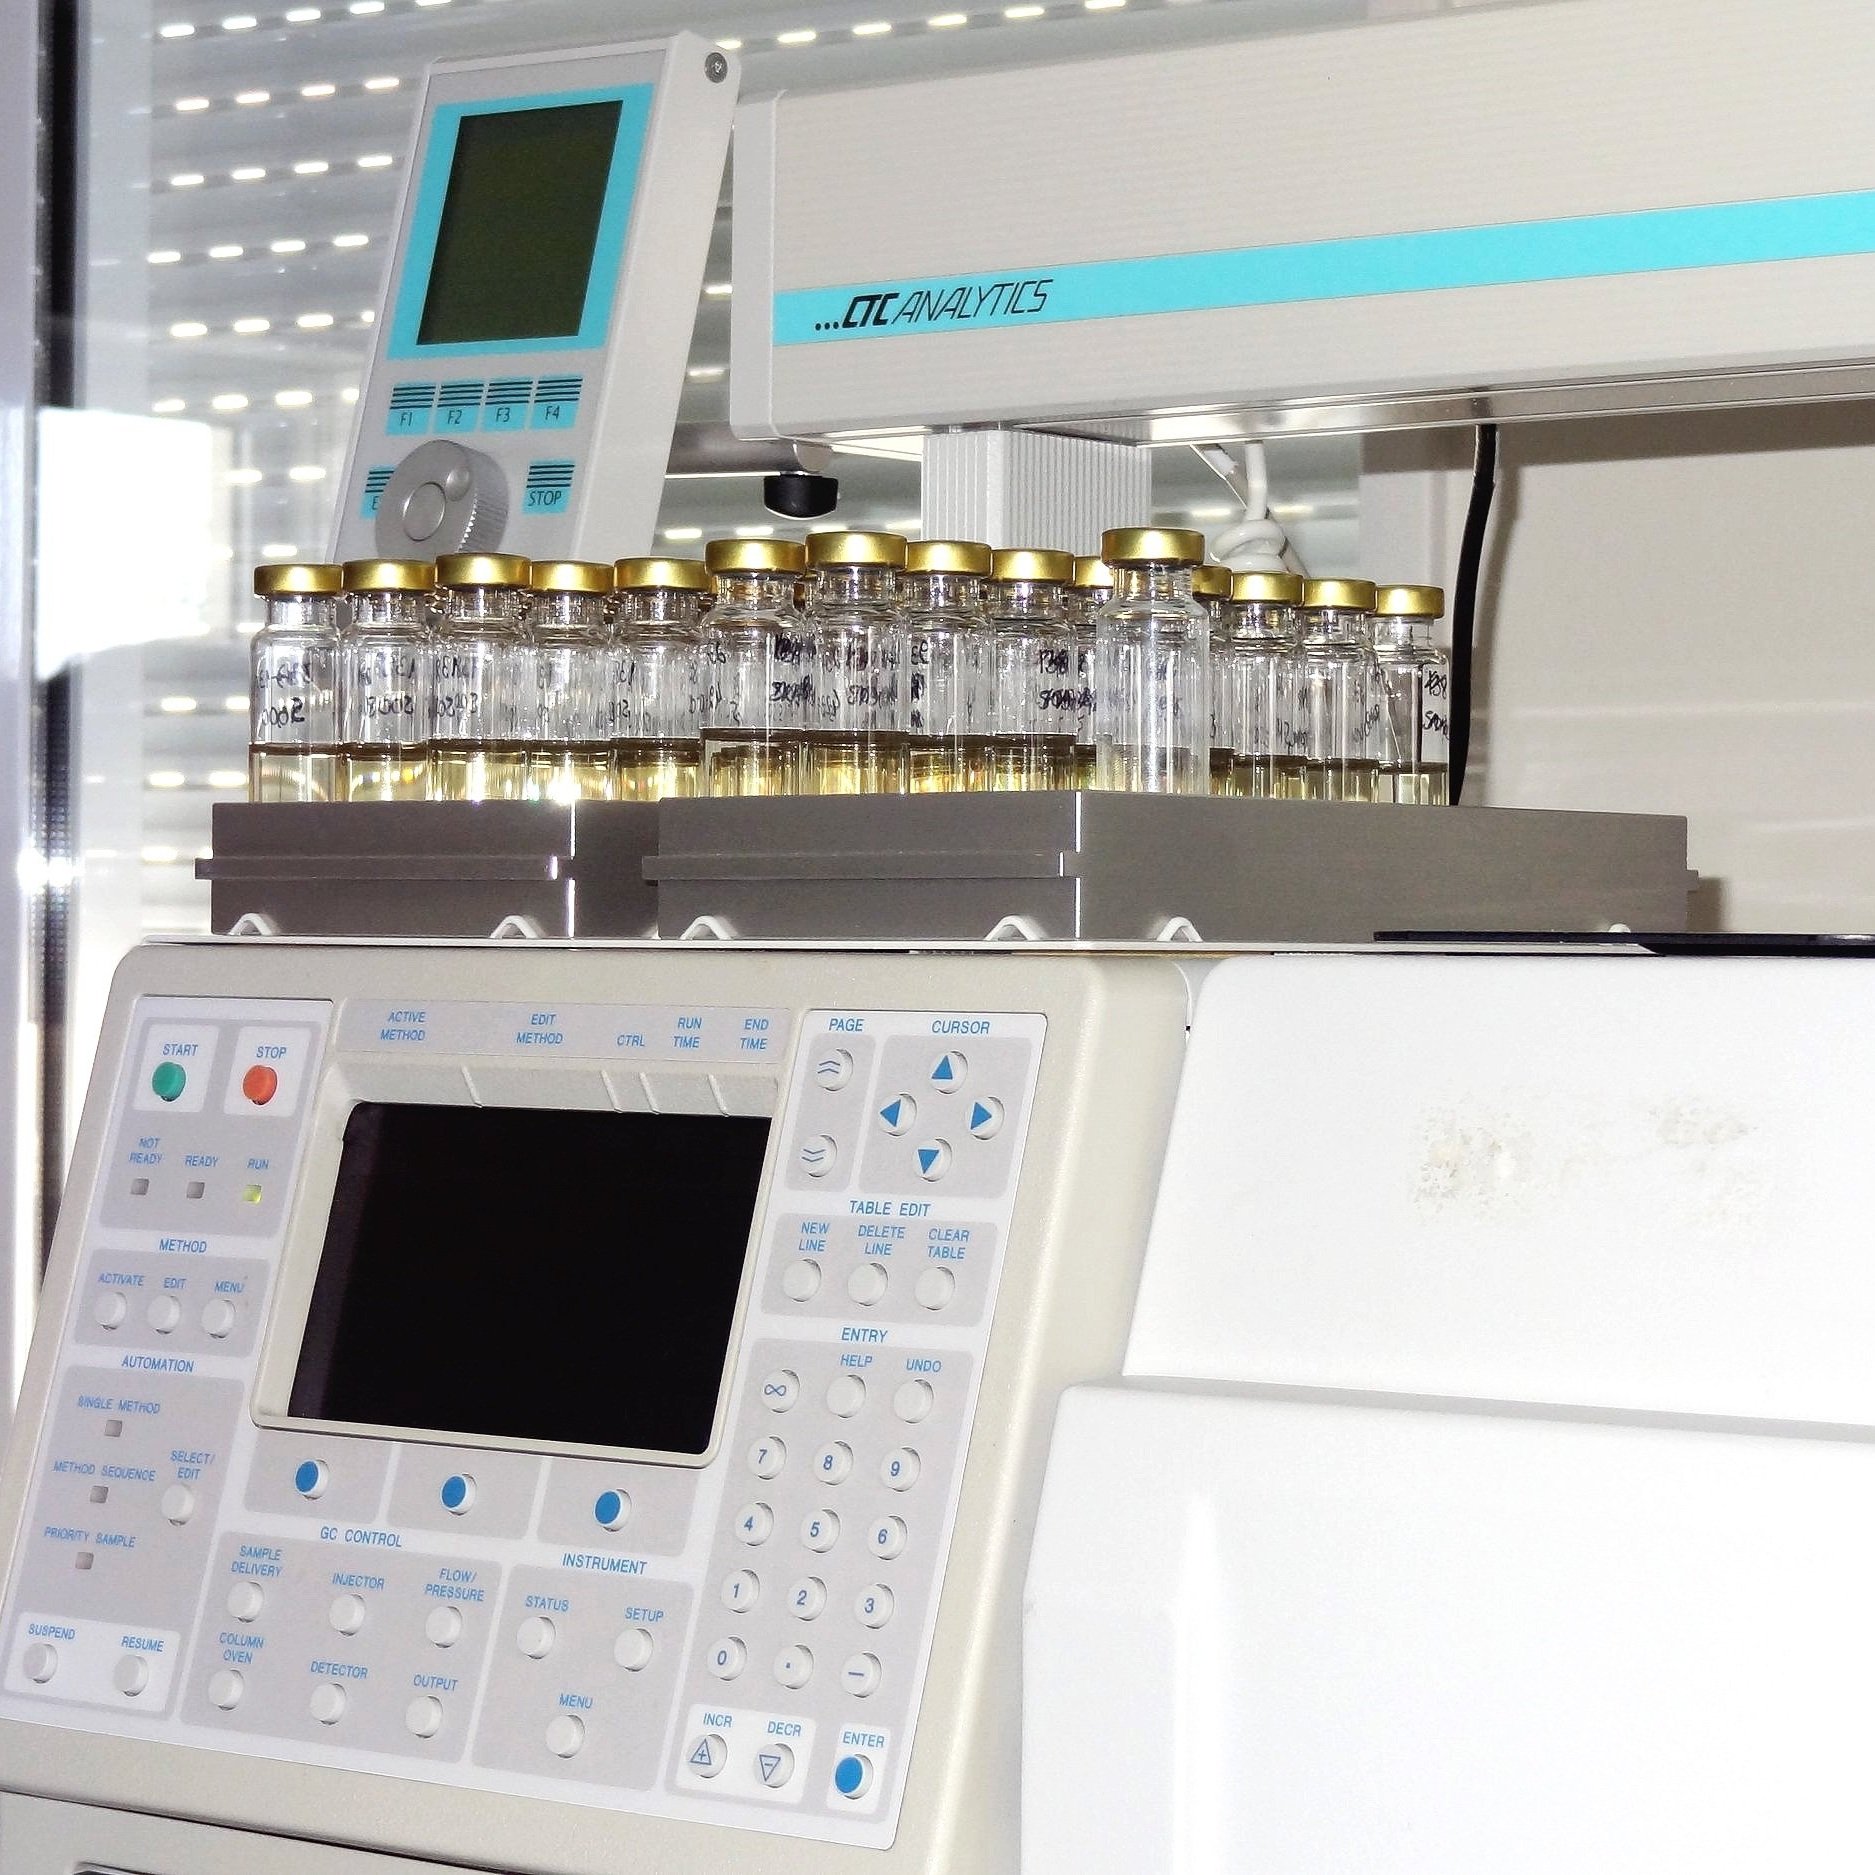
TCA analyse
Tout au long du processus de production, des échantillons représentatifs de chaque lot sont soumis à une quantification et à une analyse du chloroanisole, à l'aide d'une micro-extraction en phase solide (SPME) par chromatographie en phase gazeuse - spectrométrie de masse (GC/MS) afin de détecter les composants indésirables.
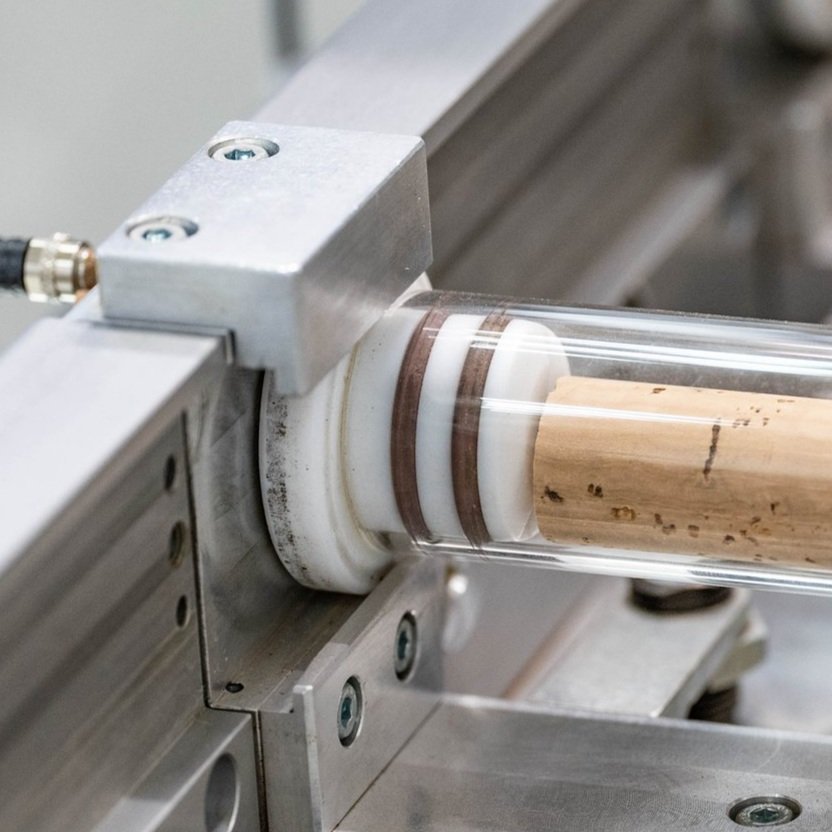
PerfectGO
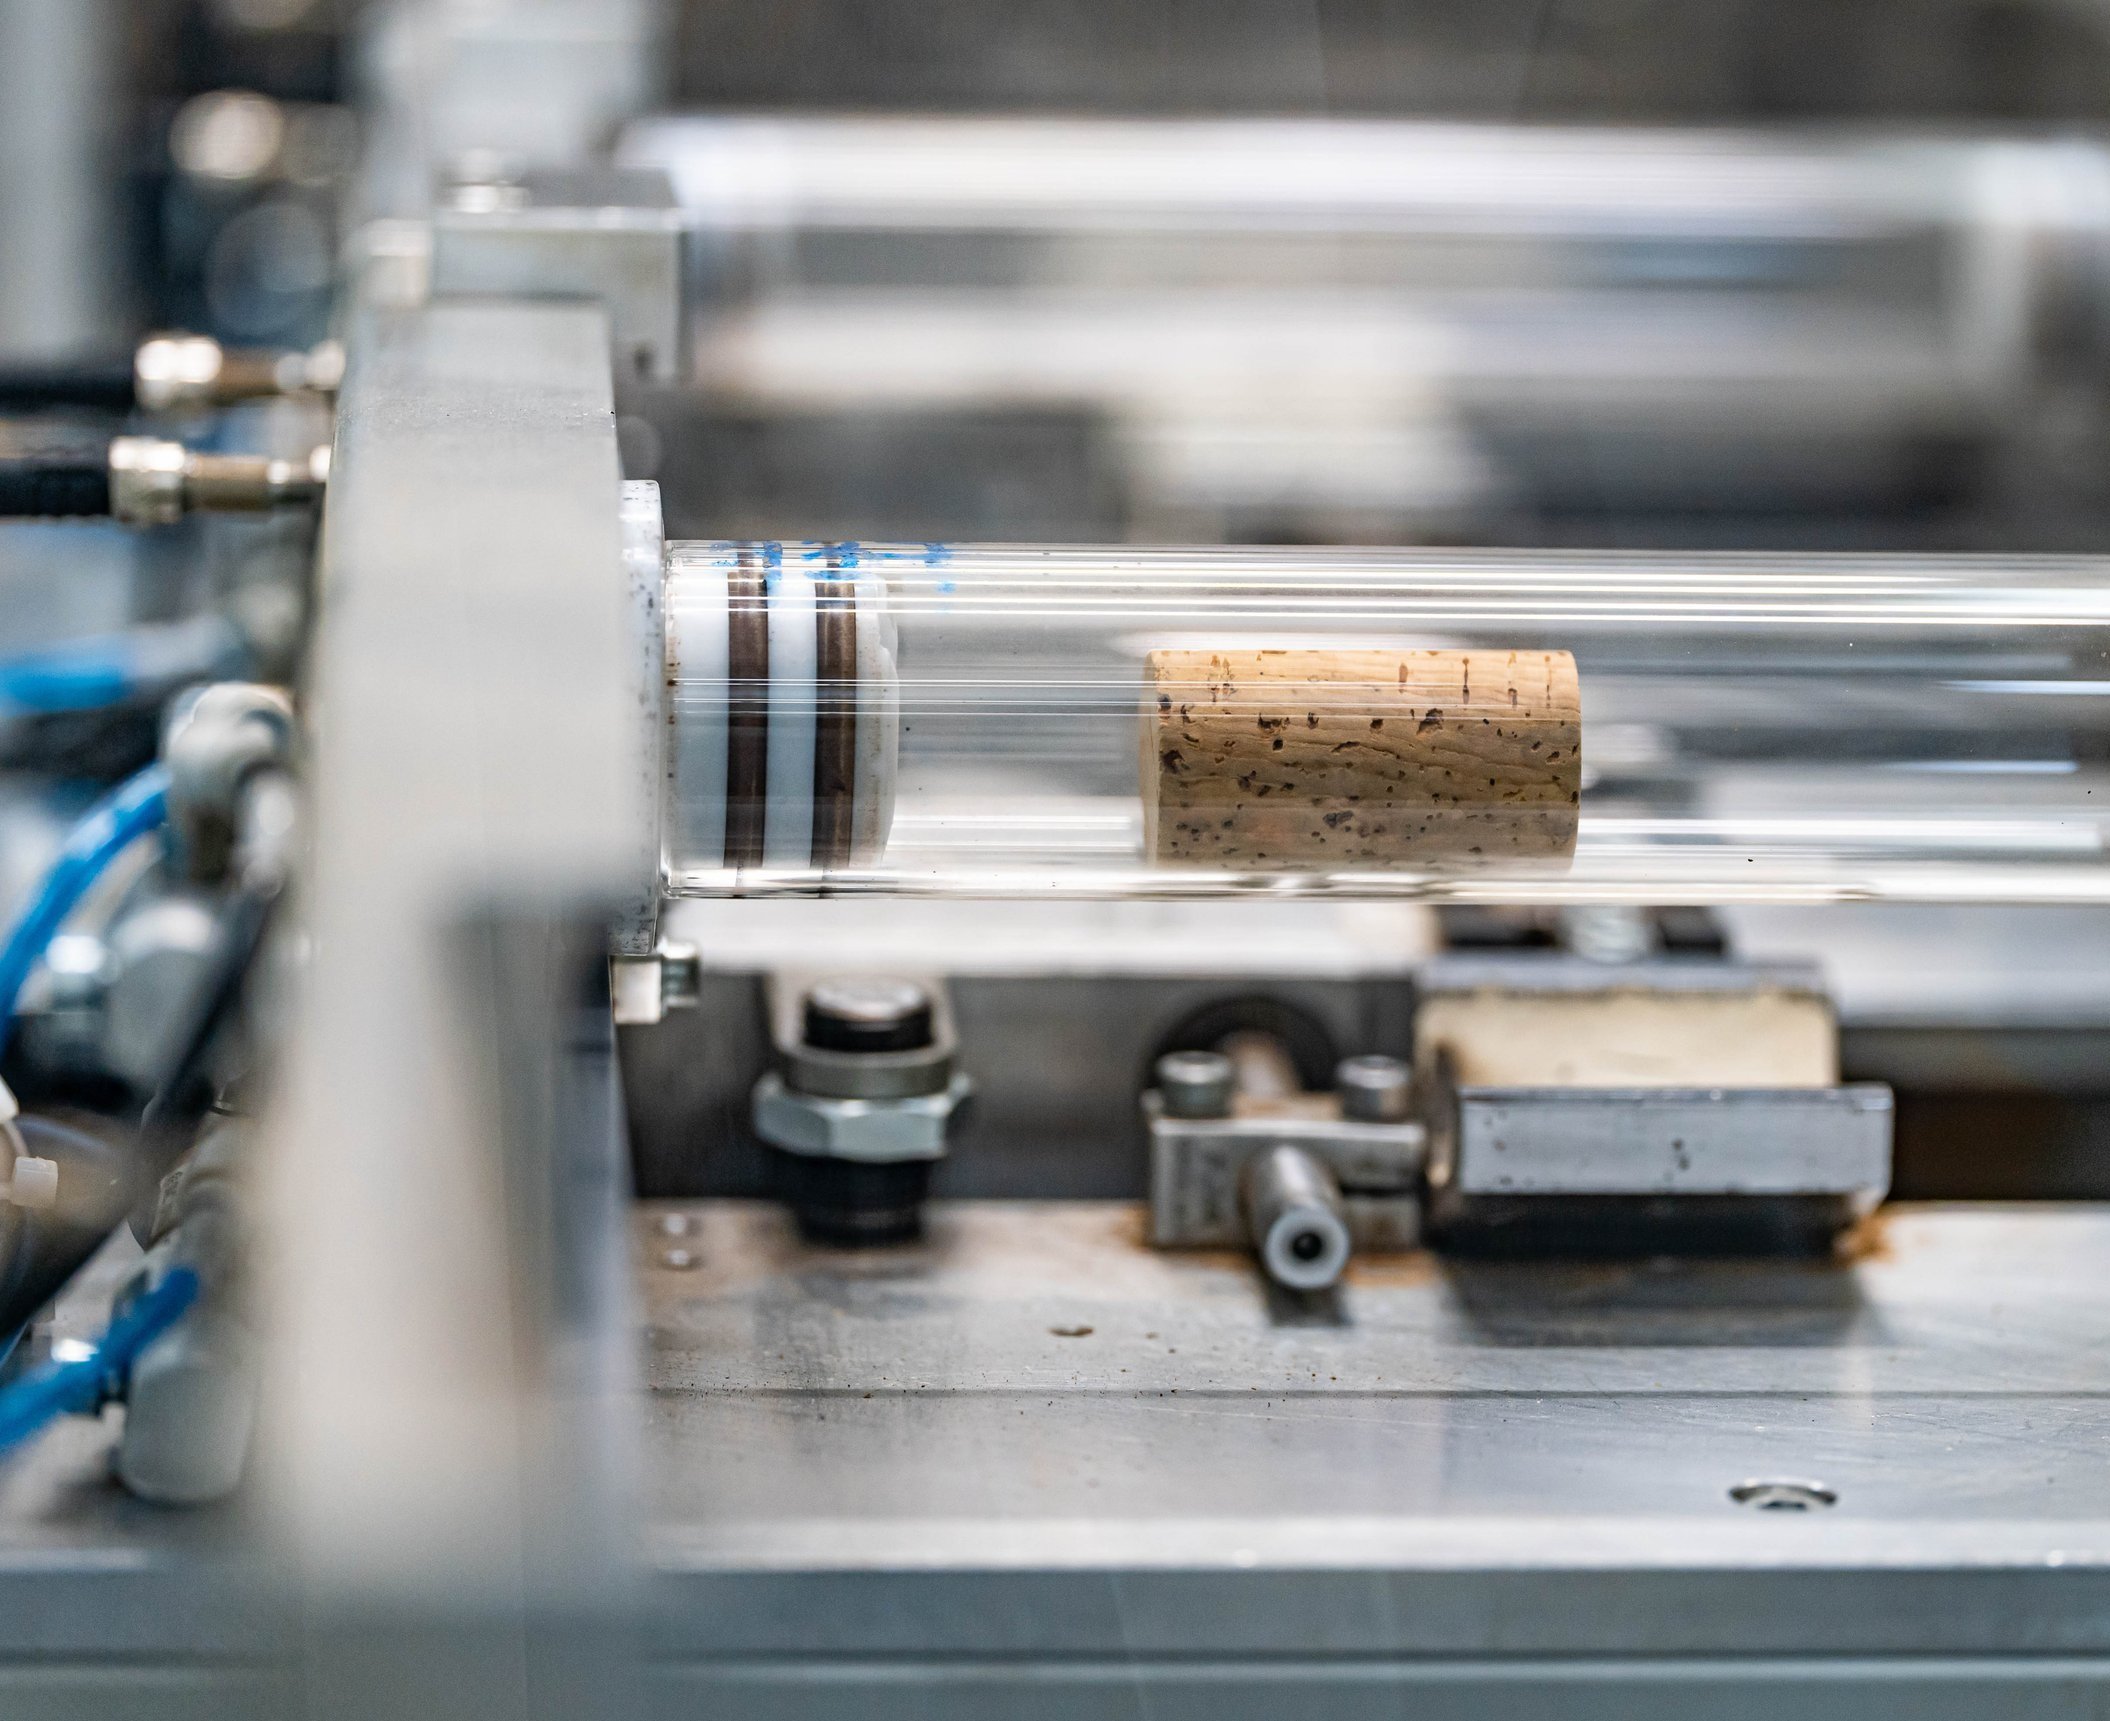
PerfectGO Il s'agit d'un système de détection unique, sensible à l'TCA, qui trie les bouchons en liège en fonction du niveau d'TCA détecté.
Les bouchons en liège sont placés dans un espace fermé et inerte et soumis à une température contrôlée, afin de volatiliser la molécule d'TCA e contenue dans le liège.
La quantification de l'TCA e s'effectue par équivalence, à l'aide d'une microextraction en phase solide (SPME) et d'une chromatographie en phase gazeuse couplée à la spectrométrie de masse (GC/MS), ce qui permet de trier les bouchons en liège dont la teneur en TCA e est inférieure aux limites fixées, et d'obtenir ainsi des lots exempts à 100 % d'TCA e.

Analyse sensorielle
Les lots de bouchons sont soumis à une analyse sensorielle réalisée par des techniciens spécialisés, afin de contrôler la présence de composés volatils indésirables dans les bouchons, en particulier le 2,4,6-trichloroanisole (TCA).
Les tests effectués pendant la production peuvent être regroupés comme suit :

Tests physiques
Humidité
Dimensions
Densité

Tests chimiques
Résidus d'oxydants
Résidus solides
Analyse sensorielle
Analyse du chloroanisole
(TCA, TeCA, PCA)

Essais mécaniques
Force d'extraction
Comportement d'étanchéité
Capillarité
Résistance à l'eau bouillante
Récupération élastique

Autres
Microbiologie
Pompe hydrostatique
Absorption

Règlements sur la qualité.
Nous sommes l'un des membres fondateurs du Cork Quality Council (CQC) en Californie et membres du CTCOR. Tous les matériaux utilisés dans la fabrication et le traitement sont approuvés par la FDA.
Notre laboratoire de contrôle qualité intégral s'engage à utiliser les dernières avancées technologiques afin d'assurer l'amélioration du processus de production.
Outre notre analyse sensorielle de tous les lots de bouchons en liège, un laboratoire externe effectue un dépistage de l'TCA e à l'aide d'analyses SPME et GC/MS afin de nous aider à optimiser la neutralité de tous nos produits.
Peinture à base d'eau.
Notre utilisation exclusive de peinture à base d'eau pour toutes nos capsules est une étape importante pour garantir une qualité et une sécurité totales à nos clients. La peinture à base d'eau offre de nombreux avantages :
de sécurité environnementale Moins de 5 % de composés organiques volatils (COV) et ne contient aucun métal lourd.
de sécurité humaine Non toxique et pratiquement inoffensive, elle ne contient aucune substance classée CMR présente dans d'autres peintures, qui ont été associées à des effets cancérigènes et tératogènes.
de qualité technique La qualité antiadhésive de cette peinture offre de meilleures performances sur la chaîne d'embouteillage pour une cohérence remarquable.
Qualité esthétique
Couverture plus lisse et plus homogène sur les matériaux en étain et en aluminium.
Arrivée.
Tout le liège entrant est soumis à des contrôles rigoureux dans le cadre des procédures d’assurance qualité de Lafitte Cork and Capsule, puis classé conformément aux directives du Cork Quality Control (CQC) afin de garantir que la qualité du liège reçu correspond à celle commandée.
Lafitte Cork and Capsule soumet tous les bouchons entrants à un contrôle visuel et olfactif, tandis que des échantillons de chaque lot sont prélevés et font l'objet d'analyses chimiques.
Au cours des procédures d'échantillonnage, un rapport de contrôle qualité à la réception consigne la qualité, le taux d'humidité, les dimensions, la qualité visuelle, les oxydants résiduels, le contrôle d'hygiène, les risques de dégradation, la densité, l'effet sensoriel sur le vin et l'analyse de l'TCA e externe.
Les lots sont stockés en vue de leur transformation et de leur traitement de surface final par Lafitte Cork and Capsule, conformément au bon de commande.

Traitement.
Les balles de liège poinçonnées et lavées sont stockées pour être transformées dans un entrepôt propre, sec et bien ventilé, classées par taille et par qualité.
Le liège est marqué sur demande avec un texte ou un logo afin de vous permettre de personnaliser le produit et d'assurer sa traçabilité. Une inspection visuelle quotidienne garantit la couleur et la qualité correctes du marquage.
Extraverti.
Le traitement final de surface des bouchons est déterminé par le type de vin et l'équipement d'embouteillage utilisé par le client. Afin de déterminer la qualité du traitement final, les échantillons sont inspectés pour vérifier leur niveau de poussière, leur comportement d'étanchéité, leur force d'extraction et leur absorption.
Tous les résultats sont consignés dans un rapport de contrôle qualité sortant avant l'ensachage et l'expédition afin de garantir que les normes de qualité correspondent aux exigences du client.
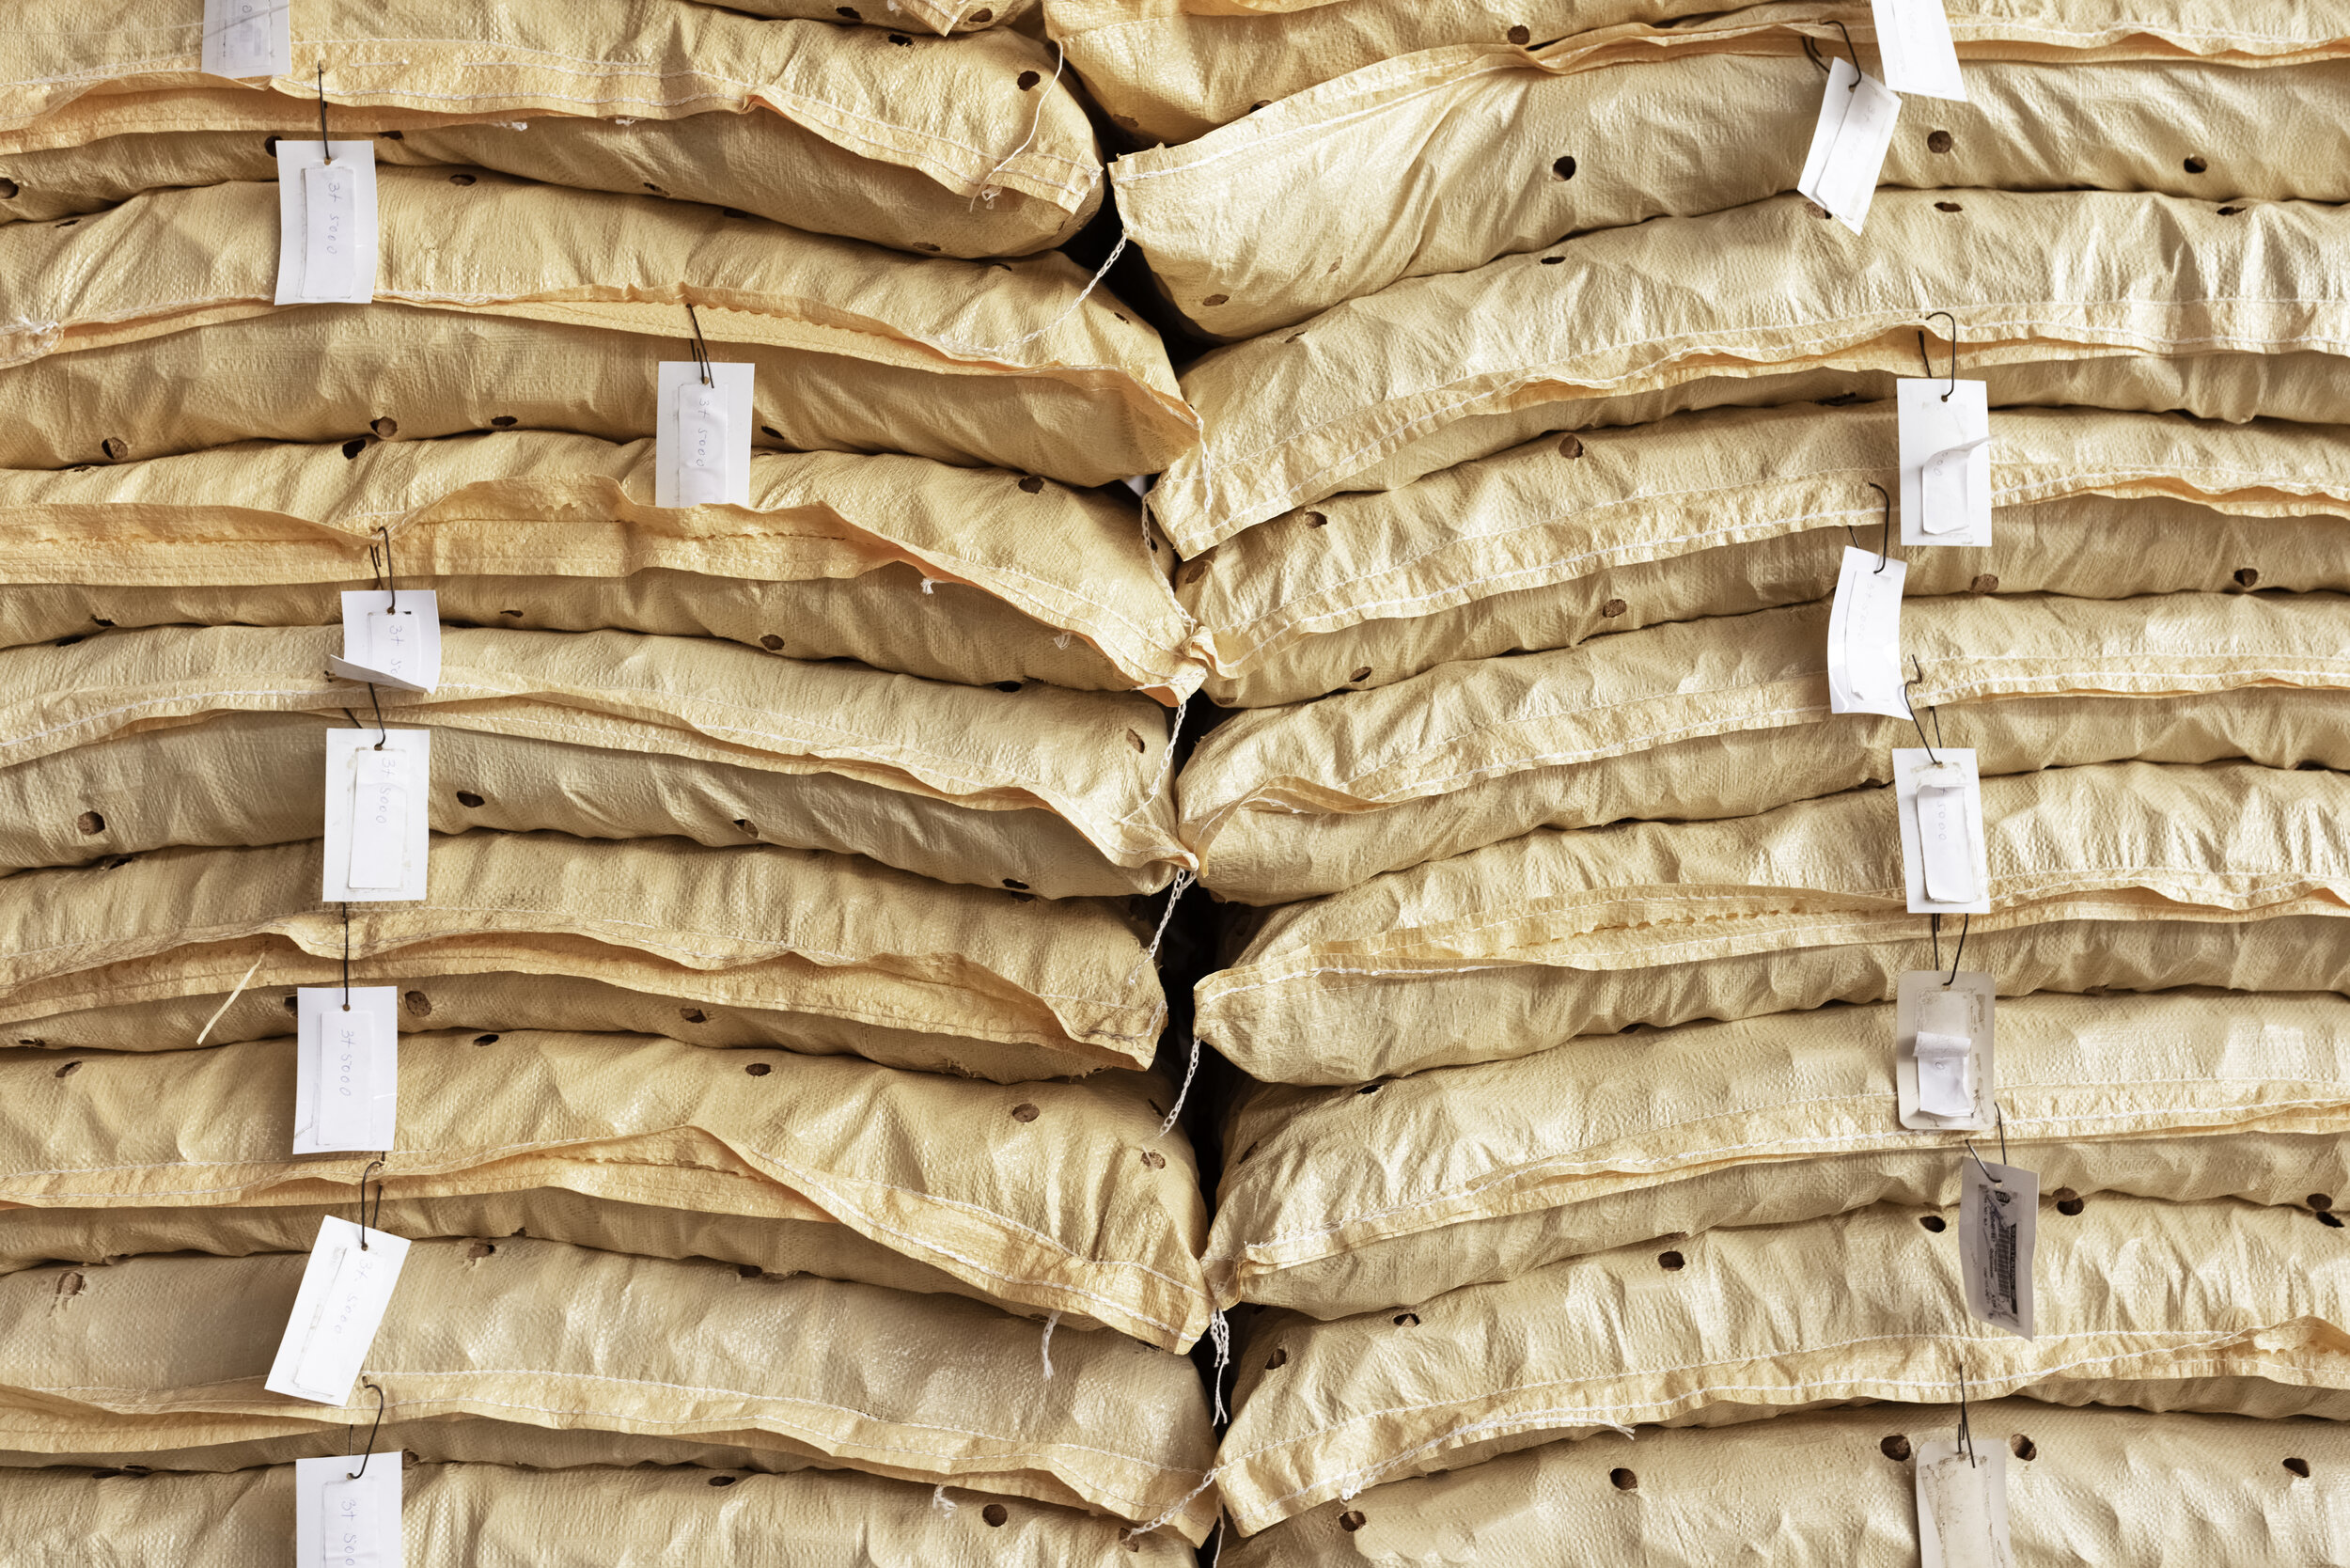
Les bouchons traités et testés sont emballés de manière à préserver leur état optimal, grâce à l'injection de SO2 dans les sacs emballés avant leur scellage.
Routinièrement, des échantillons de liège sont prélevés de manière aseptique après conditionnement et envoyés à un laboratoire externe pour analyse afin de s'assurer qu'il n'y a pas de contamination par des bactéries, des levures ou des moisissures.